
ダイヤモンド砥石とCBN砥石のどちらを選ぶかは、単に硬い砥石を選ぶという単純な問題ではありません。適切な選択は、主に被削材の材質、その化学的・熱的特性、そして研削プロセスによって決まります。不適切な砥石を使用すると、砥石の摩耗過多、切削効率の低下、表面仕上げのばらつき、そして製造コストの増加につながる可能性があります。
シーショア・ダイヤモンド・インダストリアル株式会社(SSDC)では、ダイヤモンドおよびCBN研削工具を用いて、炭化タングステン、高硬度鋼、セラミックス、ガラス、その他難削材の精密研削加工を行っています。これら2種類の超砥粒の違いを理解することで、メーカーは粒度、結合剤の種類、砥石形状を検討する前に、適切な砥石仕様を特定することができます。
目次
1. ダイヤモンド砥石とCBN砥石の違いは何ですか?
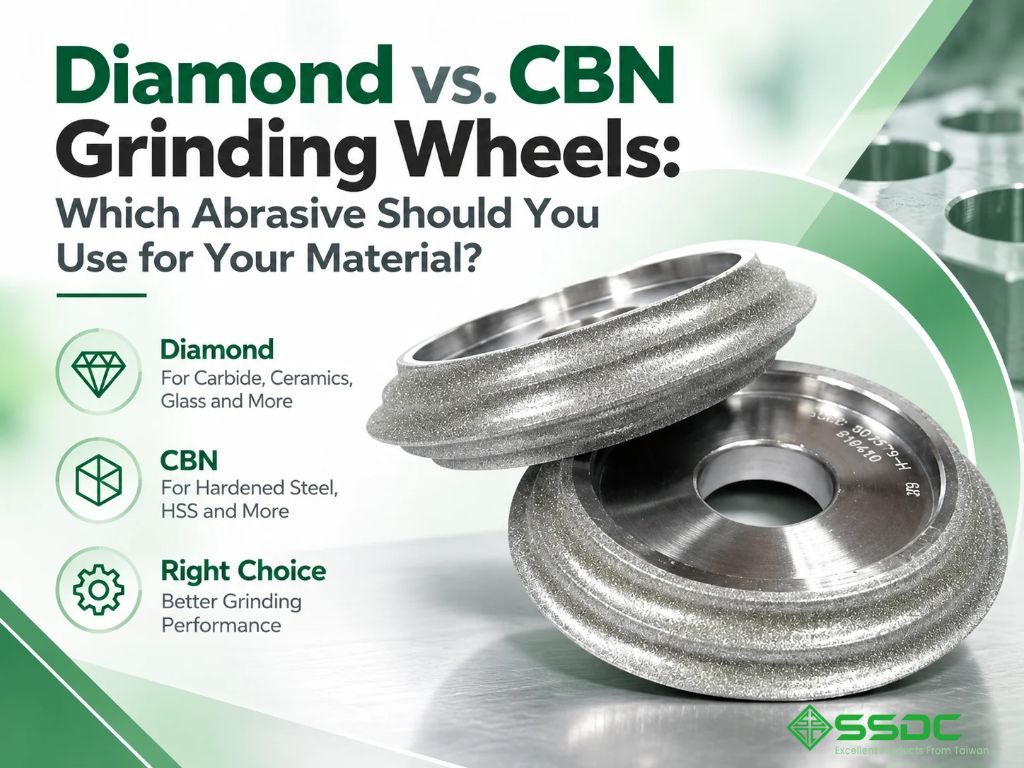
ダイヤモンドと立方晶窒化ホウ素(CBN)はどちらも、高い研磨硬度と耐摩耗性が求められる材料の研削に使用される超砥粒です。しかし、両者の化学的および熱的特性が異なるため、それぞれ異なる被削材に適しています。
ダイヤモンド研削砥石
ダイヤモンドは既知の天然素材の中で最も硬く、多くの硬くて脆い材料を研磨する際に優れた研磨性能を発揮します。
ダイヤモンド研削砥石は、タングステンカーバイド、セラミックス、ガラス、石英、その他互換性のある非鉄金属材料の研削によく用いられます。
しかし、ダイヤモンドは、高温での研削時に鉄と化学反応を起こすため、鋼材の従来型の研削には一般的に好ましい研磨材とはみなされない。
CBN研削砥石
CBN(立方晶窒化ホウ素)は、非常に硬い研磨材の一つです。ダイヤモンドよりはやや柔らかいものの、優れた熱安定性と鉄系材料との良好な化学的適合性を備えています。
これらの特性により、CBNは焼入れ鋼、高速度鋼、工具鋼、および軸受鋼の研削に特に適しています。
ダイヤモンドとCBN:主な違い
| 比較 | ダイヤモンド研削砥石 | CBN研削砥石 |
|---|---|---|
| 研磨材 | ダイヤモンド | 立方晶窒化ホウ素 |
| 相対硬度 | より高い | やや低い |
| 一般的な材料適合性 | 炭化物、セラミックス、ガラス、硬質非鉄金属 | 焼入れ鋼およびその他の適切な鉄系材料 |
| 鉄との化学的適合性 | 高温では一般的に好ましくない | より好ましい |
| 代表的な用途 | 超硬工具研削、セラミック仕上げ、ガラス加工 | HSS工具研磨、焼入れ鋼研削、ベアリング部品 |
| 主な選考基準 | 硬くて脆い材料との適合性 | 熱安定性および硬化鉄材料との適合性 |
最も重要な違いは、どちらの研磨材が硬いかではなく、どちらの研磨材が加工対象物の材質や研削条件により適しているかである。
2. ダイヤモンドとCBNの比較:材料選定チャート
研削砥石を選定する製造業者にとって、加工対象物の材質を特定することが最も有用な出発点となる。
| 加工材 | 一般的な研磨剤の推奨事項 | 選考上の考慮事項 |
|---|---|---|
| 炭化タングステン | ダイヤモンド | 高硬度で効果的な超硬研削 |
| 高速度鋼(HSS) | CBN | 焼き入れされた鉄系切削工具に適しています |
| 焼入れ工具鋼 | CBN | 熱安定性および鉄系材料との適合性 |
| ベアリング鋼 | CBN | 硬化ベアリング部品の精密研削 |
| 精密セラミックス | ダイヤモンド | 硬くて脆い材料に適しています |
| 光学ガラス | ダイヤモンド | 精密な材料除去とエッジ加工 |
| 石英 | ダイヤモンド | 硬くて脆い鉱物 |
| サファイア | ダイヤモンド | 高硬度と精密研削の要求 |
| ニッケル基超合金 | 用途によります。CBNが検討される場合があります。 | 合金組成、砥石仕様、研削条件を評価する |
この表は一般的な研磨材選定の指針を示すものであり、一つの砥石仕様がすべての工程に適していることを保証するものではありません。
例えば、超硬合金製の切削工具の研削と、焼き入れ鋼製の切削工具の研削は、機械加工の工程は似ているかもしれないが、必要な研磨材は異なる。
3.ダイヤモンド研削砥石はどのような場合に使用すべきですか?
ダイヤモンド研削砥石は、一般的に、加工対象物が非常に硬い、脆い、またはダイヤモンド研磨材との相性が良い場合に選ばれます。
タングステンカーバイドの研削
炭化タングステンは、切削工具、金型、耐摩耗性工業部品などに幅広く使用されている。
その高い硬度ゆえに、研磨材の選定は特に重要となる。ダイヤモンド砥石は、工具製造や再研削に必要な精度を維持しながら、効果的な材料除去を実現する。
一般的な用途としては以下のようなものがあります。
- 超硬切削工具の研磨
- タングステンカーバイドダイ研削
- 精密プロファイル研削
- 超硬部品の仕上げ
適切な結合剤、粒度、およびホイール形状は、作業内容によって異なります。
詳細については、 「タングステンカーバイドの研削にダイヤモンド研削砥石が好まれる理由」をお読みください。
セラミック、ガラス、石英の研磨
セラミック、光学ガラス、石英は硬い材料であり、研削中に欠けたりひび割れたりしやすい。
これらの材料にはダイヤモンド研磨材が一般的に使用されるが、研磨材の硬度だけでは結果が決まるわけではない。
砥石の仕様、研削力、送り速度、冷却条件、および機械の安定性も考慮する必要があります。
脆い加工物の場合、目的は、エッジの損傷や表面欠陥を抑制しながら、必要な材料除去量を達成することである。
サファイアおよびその他の先端材料の研磨
ダイヤモンド研削砥石は、サファイアや特定の半導体関連材料など、適切な先端材料の研削にも使用されます。
これらの用途では、表面品質、寸法精度、および表面下の損傷を注意深く管理する必要がある。
4. CBN研削砥石はどのような場合に使用すべきですか?
CBN砥石は一般的に、硬化処理された鉄系材料、特に精密研削において高い耐摩耗性と制御された熱性能が求められる用途に選ばれます。
高速度鋼の研削
高速度鋼は、ドリル、エンドミル、切削工具、その他の工具用途に一般的に使用されます。
HSSは鉄を主成分とする材料であるため、一般的に、焼き入れされたHSS工具の研削には、ダイヤモンドよりもCBNの方が適している。
代表的な用途としては、工具研磨、プロファイル研削、精密仕上げ加工などが挙げられる。
研削用焼入れ工具鋼
工具鋼は、金型、ダイス、パンチ、および工業用切削部品に使用されます。
熱処理後、これらの材料は最終的な寸法と表面仕上げを得るために、精密研削が必要となる場合があります。
CBN研削砥石は、硬化鉄材料の研削に適しているため、しばしば検討される。
ベアリング鋼の研削
ベアリング部品には、多くの場合、精密な形状制御、寸法精度、および適切な表面状態が求められる。
CBN砥石は、円筒研削加工をはじめとする各種精密研削加工など、適切な軸受鋼の研削加工に使用できます。
しかし、砥石の性能は、機械の剛性、クーラントの供給、研削パラメータ、結合剤の選択といった要因にも左右される。
ニッケル基超合金の研削
ニッケル基超合金の中には、CBN研削砥石を用いて加工できるものもある。
しかし、これらの材料は必ずしも焼入れ鋼と同じように扱うべきではありません。研削特性は、合金組成、耐熱性、加工条件によって異なります。
したがって、CBNと他の研磨材のどちらを選択するかは、具体的な用途に応じて評価する必要がある。
5. ダイヤモンドは一般的に鋼材の研削には推奨されないのはなぜですか?
ダイヤモンドはCBNよりも硬いが、一般的には従来の鉄鋼を研削するための研磨材としては好まれない。
理由は化学的適合性です。
高温での研削作業では、ダイヤモンドは炭素と鉄の相互作用によって摩耗が加速する可能性がある。そのため、鋼材研削においては、その並外れた硬度が必ずしも砥石の長寿命化につながるわけではない。
CBNは鉄との接触においてより高い化学的安定性を持ち、高温での研削においても有用な研磨特性を維持する。
ダイヤモンドの方が硬い研磨材であるにもかかわらず、CBNが硬化鋼の研削によく使われる理由はここにある。
特別なプロセスや例外もあるため、これは絶対的な禁止事項ではなく、一般的な産業選定原則として理解されるべきである。
6.研削砥石の選定に影響を与えるその他の要因は何ですか?
適切な研磨材を特定した後、製造業者は自社のプロセスに適合する研削砥石の仕様を決定する必要がある。
粒度
粒度は、材料の除去量と表面仕上げに影響を与える。
比較的粗い粒度の研磨材は、より高い材料除去率が求められる場合に適しており、一方、より細かい粒度の研磨材は、精密な仕上げ加工によく用いられる。
しかし、最も細かい粒度を選べば必ずしも最良の結果が得られるとは限りません。研削効率、砥石への負荷、およびプロセスの安定性も評価する必要があります。
債券の種類
結合剤は研削砥石内の研磨粒子を保持し、粒子の保持性、摩耗挙動、および切削性能に影響を与える。
一般的なダイヤモンドおよびCBNホイールの結合システムには以下が含まれます。
| 債券の種類 | 一般的な特徴 | 一般的な選定基準 |
|---|---|---|
| レジンボンド | 比較的弾力性のある切断挙動 | 工具研磨、精密仕上げ、表面研削 |
| 電気めっき接合 | 露出した切削粒子を有する単一の研磨層 | プロファイル研削、形状保持、特殊形状 |
| メタルボンド | 優れた粒度保持力と耐摩耗性 | 耐久性と形状安定性が求められる用途 |
| ガラス化結合 | 設計に応じて多孔性を制御する剛性構造 | ドレッシングと工程制御が重要な精密研削 |
これらの特性は一般的な目安です。実際の性能は、砥石の構造や研削条件によって異なります。
ホイールジオメトリ
研削砥石の形状は、機械と加工物に必要な接触面積に適合している必要があります。
例えば、平面研削、円筒研削、プロファイル研削、工具研磨などでは、異なる形状の砥石が必要となる場合がある。
適切な研磨材を使用しても、ホイールの形状が不適切であれば、非効率的または不安定な研削結果が生じる可能性がある。
運転条件
重要な条件としては、研削速度、送り速度、切削深さ、機械の剛性、冷却などが挙げられます。
これらの要因は、発熱、摩耗、材料除去、および最終的な表面品質に影響を与える。
車輪は常に規定の速度および安全制限内で操作しなければならない。
7. 一般的な研削砥石の選定シナリオ
以下の例は、実際の製造現場において、被加工材が研磨材の選定にどのように影響を与えるかを示しています。
シナリオ1:超硬エンドミルの再研磨
推奨開始点:ダイヤモンド研削砥石
炭化タングステンは耐摩耗性が非常に高いため、硬い炭化物材料を研削できる研磨剤が必要となる。
製造業者は、ダイヤモンド砥石の粒度、結合剤の種類、工具の形状、および必要な刃先仕上げを評価する必要がある。
シナリオ2:HSS切削工具の研磨
推奨開始点:CBN研削砥石
HSSは硬化処理された鉄系材料である。CBNは、その化学的適合性と熱安定性から一般的に好まれる。
砥石の選定にあたっては、工具の形状、切削量、および必要な刃先品質も考慮する必要があります。
シナリオ3:精密セラミック部品の研削
推奨開始点:ダイヤモンド研削砥石
セラミックスは硬くて脆い性質を持つ。ダイヤモンド研磨材が一般的に用いられるが、欠けや表面損傷を軽減するためには、加工条件を適切に管理する必要がある。
シナリオ4:焼入れベアリング鋼部品の仕上げ
推奨開始点:CBN研削砥石
CBNは、適切な焼入れベアリング鋼の研削用途によく使用されます。
最終仕様書には、研削方法、寸法要件、表面仕上げ、および製造条件が反映されている必要がある。
これらの例は、研削砥石を機械の種類だけで選ぶことがなぜ不十分なのかを示しています。同じ研削盤であっても、加工対象物の材質が変われば、異なる研磨材が必要になる場合があるのです。
8.用途に合った研削砥石の選び方
実用的な選定プロセスは、まず材料から始まり、次に研削要件を考慮する。
購入者はどのような情報を準備すべきか?
研削砥石の推奨を依頼する前に、購入者は以下の情報を準備しておく必要があります。
- 加工対象物の材質と硬度
- 研削作業と機械の種類
- 必要なホイールの寸法と形状
- 在庫処分要件
- 目標とする表面仕上げと寸法公差
- 運転速度と冷却条件
- 現在、研磨に関する問題があれば教えてください。
この情報を提供することで、申請内容が明確になり、より適切なホイールの選択に役立ちます。
9. SSDC社によるダイヤモンドおよびCBN研削ソリューション
シーショア・ダイヤモンド・インダストリアル株式会社(SSDC)は、工業用および精密研削用途向けのダイヤモンドおよびCBN研削工具を提供しています。
同社の製品ラインナップには、電着研削砥石、樹脂結合ダイヤモンド工具、CBN工具などがあり、工具研磨、平面研削、円筒研削、プロファイル研削など幅広い用途に対応している。
SSDC研削砥石
SSDCは、硬質材料や工業部品の研削加工など、さまざまな精密研削作業に対応する研削砥石を提供しています。
詳細については、 SSDC研削砥石製品カテゴリをご覧ください。
レジンボンドダイヤモンドおよびCBN工具
樹脂結合砥石は、様々な精密研削および工具製造用途で使用されます。その適合性は、研磨材、結合剤の配合、砥石の形状、および加工要件によって異なります。
SSDC樹脂結合ダイヤモンドおよびCBN工具についての詳細はこちらをご覧ください。
適切な研削砥石は、砥粒の硬度だけではなく、実際の被削材の材質と研削条件に基づいて決定すべきである。
10.よくある質問
Q1:CBN研削砥石はタングステンカーバイドに使用できますか?
CBNは非常に硬いが、タングステンカーバイドの研削には一般的にダイヤモンドが好ましい研磨材として用いられる。ダイヤモンドは、多くの従来型の精密研削用途において、この材料にとってより適切な研磨材の選択肢となる。
Q2:ダイヤモンドは硬いので、ダイヤモンド砥石の方が常に優れているのでしょうか?
いいえ。ダイヤモンドはCBNよりも硬いですが、硬度は選択基準の一つにすぎません。硬化処理された鉄系材料の場合、熱的および化学的適合性の高さから、一般的にCBNが好まれます。
Q3:1つの研削砥石をタングステンカーバイドとHSSの両方に使用できますか?
両方の材料に同じ砥石仕様を使用することは、一般的に推奨される方法ではありません。タングステンカーバイドには通常ダイヤモンド砥石が、HSSにはCBN砥石が一般的に使用されます。異なる砥石仕様を使用することで、より適切な研削性能が得られる場合があります。
結論:研磨材は硬度だけでなく、材質に基づいて選択すべきである。
ダイヤモンド砥石とCBN砥石のどちらを選ぶかは、まず被削材の材質を理解することから始まります。
ダイヤモンドは一般的に、炭化タングステン、セラミックス、ガラス、その他適切な硬脆性材料の研磨に好まれる。CBNは一般的に、高速度鋼、工具鋼、軸受鋼などの硬化鉄系材料の研磨に好まれる。
しかし、研磨材を選ぶのは最初のステップに過ぎません。粒度、結合剤の種類、砥石の形状、研削条件も用途に合わせて選ぶ必要があります。
適切なダイヤモンドまたはCBN研削砥石をお探しですか?
シーショア・ダイヤモンド・インダストリアル株式会社は、様々な産業用途向けにダイヤモンドおよびCBN研削工具を提供しています。加工対象物の材質、研削要件、砥石の仕様をお知らせいただければ、最適な研削工具をご提案いたします。
SSDCに連絡してください